
Jak zorganizować stanowisko produkcyjne zgodnie z zasadami 5S?
Stanowisko produkcyjne nie jest dobrze zorganizowane tylko dlatego, że narzędzia wiszą na tablicy, a podłoga ma wyznaczone kolorowe linie. Jeśli operator traci czas na szukanie klucza, odkłada komponenty w przypadkowych miejscach albo musi omijać pojemniki z odpadami, problem pozostaje nierozwiązany. Właśnie takie sytuacje eliminuje metoda 5S. Jej celem jest uporządkowanie przestrzeni roboczej w taki sposób, aby każda rzecz miała określone miejsce, przepływ materiałów był czytelny, a nieprawidłowości można było szybko zauważyć.
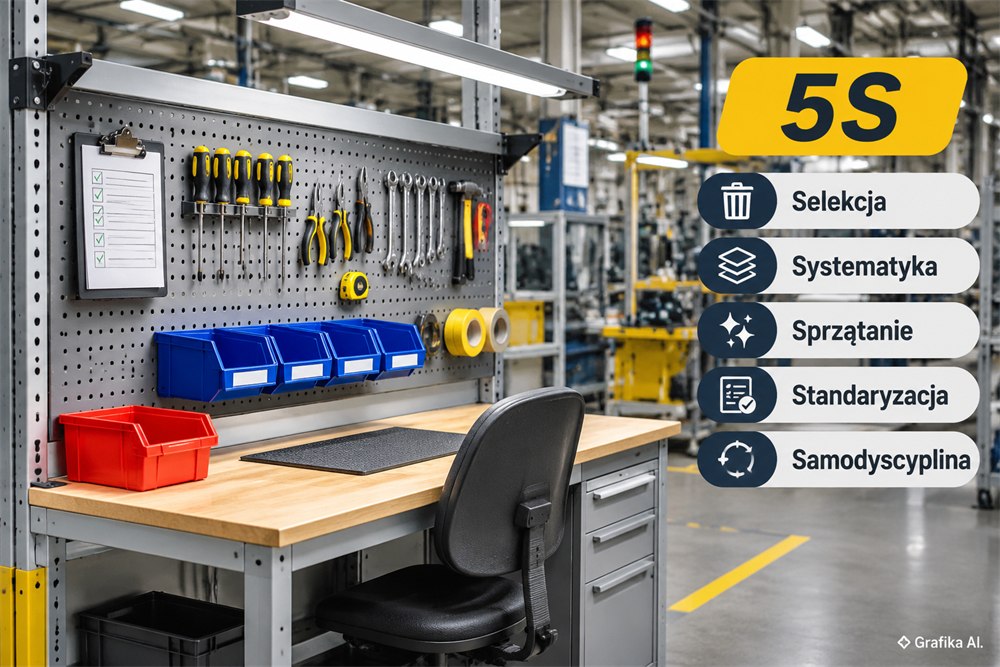
Wdrożenie 5S obejmuje pięć etapów: selekcję, systematykę, sprzątanie, standaryzację i samodyscyplinę. Nie chodzi jednak o jednorazowe porządki, lecz o stworzenie powtarzalnego sposobu organizacji pracy. Dobrze przygotowane stanowisko powinno ograniczać zbędne ruchy operatora, ułatwiać kontrolę jakości, zapewniać bezpieczny dostęp do narzędzi i umożliwiać szybkie uzupełnianie materiałów. Każdy etap wymaga konkretnych decyzji, ponieważ niewłaściwie wdrożone 5S potrafi zamienić się w kosztowną akcję porządkową, która nie zmienia codziennej pracy.
Usuń zbędne przedmioty i określ, co rzeczywiście musi znajdować się na stanowisku
Pierwszy etap, czyli Seiri (selekcja), polega na oddzieleniu przedmiotów potrzebnych do wykonywania operacji od tych, które zajmują miejsce bez uzasadnienia. To ważniejsze, niż może się wydawać. Nadmiar narzędzi, pojemników, dokumentacji i zapasowych komponentów utrudnia utrzymanie porządku, a dodatkowo zwiększa ryzyko pomyłek.
Prace należy rozpocząć od przeglądu całego stanowiska, najlepiej podczas rzeczywistej zmiany produkcyjnej. Trzeba sprawdzić nie tylko blat roboczy, ale również szuflady, półki, szafki, przestrzeń pod stołem i miejsca przechowywania materiałów. Każdy przedmiot powinien zostać przypisany do jednej z kategorii:
- potrzebny na bieżąco – używany podczas każdej operacji lub cyklu produkcyjnego;
- potrzebny okresowo – wykorzystywany przy przezbrojeniach, kontroli jakości lub określonych wariantach produktu;
- niepotrzebny – uszkodzony, zdublowany, przestarzały albo niezwiązany z wykonywanym procesem.
Dobrym narzędziem jest tak zwana czerwona etykieta (Red Tag). Oznacza się nią przedmioty, których przydatność budzi wątpliwości. Na etykiecie powinny znaleźć się nazwa przedmiotu, data oznaczenia, osoba odpowiedzialna i proponowany sposób postępowania. Przedmioty trafiają następnie do wyznaczonej strefy kwarantanny, gdzie można podjąć decyzję o ich wykorzystaniu, przeniesieniu, naprawie lub wycofaniu. Praktycznym rozwiązaniem jest ustalenie terminu rozpatrzenia takich oznaczeń, na przykład pięciu dni roboczych.
Przykład: na stanowisku montażu podzespołów operator korzysta z czterech kluczy, dwóch wkrętaków i jednego przyrządu kontrolnego. W szufladzie znajdują się jednak dodatkowo trzy nieużywane klucze, uszkodzony uchwyt i zapasowy przyrząd wykorzystywany wyłącznie podczas miesięcznego przezbrojenia. Nie ma sensu trzymać wszystkiego pod ręką. Codzienne narzędzia powinny pozostać na stanowisku, a przyrząd do przezbrojenia powinien otrzymać oznaczone miejsce w pobliżu.
Istotne jest jednak rozróżnienie między przedmiotem zbędnym a rzadko używanym. Narzędzia specjalistyczne, wyposażenie kontrolno-pomiarowe i elementy potrzebne do nietypowych operacji nie powinny być usuwane tylko dlatego, że nie są wykorzystywane każdego dnia. Trzeba zapewnić im dostępne, opisane miejsce przechowywania i uwzględnić wymagania dotyczące kalibracji lub kontroli technicznej.
Dopiero po zakończeniu selekcji warto przejść do reorganizacji przestrzeni. W przeciwnym razie firma może wydać pieniądze na nowe regały i szafki, które szybko zostaną zapełnione kolejnymi niepotrzebnymi przedmiotami.
Rozmieść narzędzia, materiały i odpady zgodnie z przebiegiem operacji
Drugi etap obejmuje Seiton (systematykę) oraz Seiso (sprzątanie). Ich zadaniem jest stworzenie takiego układu stanowiska, w którym operator nie musi zastanawiać się, gdzie odłożyć narzędzie, skąd pobrać komponent ani gdzie umieścić gotowy detal.
Podstawowa zasada jest prosta: częstotliwość użytkowania powinna decydować o odległości przedmiotu od miejsca pracy. Narzędzia wykorzystywane w każdym cyklu należy umieścić w naturalnym zasięgu rąk. Elementy używane kilka razy na zmianę mogą znajdować się na pobliskiej półce, natomiast wyposażenie potrzebne sporadycznie powinno mieć wyznaczone miejsce poza bezpośrednią strefą roboczą.
W praktyce dobrze sprawdzają się:
- tablice cieni (Shadow Board) – z obrysami narzędzi, które pokazują, gdzie powinien znajdować się każdy element;
- oznaczone pojemniki na komponenty, najlepiej z nazwą, indeksem materiałowym i określonym poziomem zapasu;
- regały przepływowe ułatwiające pobieranie materiałów w kolejności ich wykorzystania;
- stojaki i uchwyty na przewody, pistolety pneumatyczne oraz przyrządy;
- wyznaczone miejsca na wyroby gotowe, półprodukty i odpady.
Szczególne znaczenie ma kierunek przepływu materiałów. Przykładowo na stanowisku ręcznego montażu komponenty mogą być podawane z jednej strony stołu, a gotowe produkty odbierane z drugiej. Operator wykonuje wtedy kolejne czynności bez niepotrzebnego obracania się i przenoszenia elementów przez całą przestrzeń roboczą. Jeśli jednak technologia wymaga innej kolejności operacji, układ trzeba dostosować do rzeczywistego procesu, a nie na siłę kopiować rozwiązanie z sąsiedniej linii.
Ważne są również ergonomia i bezpieczeństwo. Ciężkie elementy powinny znajdować się w miejscu ograniczającym konieczność głębokiego schylania się i podnoszenia ponad barki. Wysokość stołu należy dobrać do rodzaju wykonywanej pracy oraz wzrostu operatorów. Przy stanowiskach obsługiwanych przez kilka osób dobrym wyborem może być blat z regulacją wysokości. Nie wolno przy tym ograniczać dostępu do wyłączników awaryjnych, osłon maszyn, dróg ewakuacyjnych ani sprzętu przeciwpożarowego.
Trzecim elementem jest sprzątanie rozumiane jako kontrola techniczna. Seiso nie oznacza wyłącznie usuwania zabrudzeń. Podczas czyszczenia operator powinien zwracać uwagę na wycieki, poluzowane połączenia, uszkodzone przewody, pęknięcia elementów i nietypowe ślady zużycia. Wczesne wykrycie takich problemów pozwala zgłosić usterkę, zanim doprowadzi do awarii lub zatrzymania produkcji.
Przykładowo przy stanowisku obróbki mechanicznej można ustalić pięciominutowy przegląd na zakończenie zmiany. Operator usuwa wióry z wyznaczonych miejsc, sprawdza stan osłon, kontroluje wycieki i odkłada narzędzia na właściwe miejsca. Czyszczenie maszyny musi odbywać się zgodnie z instrukcją i procedurami bezpiecznego odłączenia energii. Nie należy też przedmuchiwać zabrudzeń sprężonym powietrzem bez uzasadnionej, bezpiecznej procedury, ponieważ można rozprzestrzenić pył i narazić pracowników na urazy.
Częstym błędem jest nadmierne oznaczanie przestrzeni. Etykiety, linie, kolory i tabliczki mają pomagać w orientacji, a nie tworzyć dodatkowy chaos. Oznakowanie powinno być czytelne, trwałe i zgodne z obowiązującymi na terenie zakładu zasadami bezpieczeństwa.
Wprowadź standardy i dobierz wyposażenie, które ułatwia utrzymanie 5S
Czwarty i piąty etap to Seiketsu (standaryzacja) oraz Shitsuke (samodyscyplina). To właśnie na tym etapie rozstrzyga się, czy 5S stanie się stałym elementem organizacji produkcji, czy zakończy się na jednorazowym sprzątaniu.
Podstawą jest przygotowanie standardu stanowiskowego. Nie musi to być rozbudowana dokumentacja. W wielu przypadkach wystarczy jedna strona zawierająca:
- zdjęcie prawidłowo zorganizowanego stanowiska;
- wykaz narzędzi i materiałów, które muszą się na nim znajdować;
- określenie miejsc przechowywania poszczególnych przedmiotów;
- zasady czyszczenia i kontroli technicznej;
- wskazanie osoby odpowiedzialnej za codzienną kontrolę;
- sposób zgłaszania braków i nieprawidłowości.
Standard powinien być dostępny bezpośrednio przy stanowisku. Dobrze sprawdza się laminowana karta ze zdjęciem oraz krótką listą kontrolną. Operator może szybko porównać rzeczywisty układ z wymaganym, bez konieczności szukania dokumentacji w biurze.
Przykład: zakład produkujący elementy metalowe wprowadza codzienną kontrolę obejmującą pięć punktów: kompletność narzędzi, oznaczenie pojemników, stan blatu, drożność przejścia i usunięcie odpadów. Operator wykonuje ją na początku lub końcu zmiany, a całość zajmuje około 2–3 minut. Kierownik produkcji przeprowadza dodatkowo cotygodniowy audyt, którego wykonanie powinno zająć około 10 minut na stanowisko. Jeśli ten sam problem powtarza się przez kilka kontroli, należy ustalić jego przyczynę, a nie ograniczać się do kolejnego przypomnienia pracownikom.
Nie należy oceniać skuteczności 5S wyłącznie na podstawie liczby zdobytych punktów w audycie. Ważniejsze są konkretne wskaźniki:
- czas potrzebny na odnalezienie narzędzia;
- liczba braków materiałowych na stanowisku;
- liczba krótkich przestojów związanych z organizacją pracy;
- liczba zgłoszonych nieprawidłowości technicznych;
- liczba błędów wynikających z pomylenia komponentów.
Dobrym rozwiązaniem jest rozpoczęcie od jednego stanowiska pilotażowego i obserwowanie wyników przez 2–4 tygodnie. Przed wdrożeniem należy zmierzyć sytuację wyjściową, a następnie porównać ją z wynikami po zmianach. Jeżeli operator nadal długo szuka narzędzi, problem może wynikać z niewłaściwego rozmieszczenia wyposażenia, zbyt dużej liczby wariantów produkcyjnych albo braku uzupełniania materiałów.
Właśnie dlatego dobór wyposażenia powinien wynikać z procesu, a nie z samego wyglądu stanowiska. Przy zakupie stołów, regałów, wózków transportowych, uchwytów i pojemników warto porównać dostępne wyposażenie stanowisk produkcyjnych pod kątem wymiarów, nośności, regulacji wysokości i możliwości dopasowania do konkretnej operacji.
Przed zamówieniem należy sprawdzić przede wszystkim:
- nośność konstrukcji i półek – dopuszczalne obciążenie musi odpowiadać rzeczywistej masie przechowywanych materiałów;
- wymiary robocze – blat powinien pomieścić komponenty i narzędzia bez ograniczania przestrzeni operatora;
- możliwość regulacji – istotna szczególnie wtedy, gdy przy stanowisku pracują osoby o różnym wzroście;
- odporność materiałów – powierzchnie muszą być dostosowane do kontaktu z olejami, smarami, środkami czyszczącymi lub innymi substancjami wykorzystywanymi w procesie;
- łatwość utrzymania czystości – konstrukcja z trudno dostępnymi zakamarkami będzie utrudniała realizację zasad 5S;
- wymagania specjalne – przykładowo stanowiska montażu elektroniki mogą wymagać wyposażenia zgodnego z zakładowym systemem ochrony ESD.
Nie każde stanowisko wymaga zakupu nowych mebli. Czasami wystarczy przeniesienie pojemników, zamontowanie uchwytów lub wykonanie tablicy narzędziowej. Zakupy mają sens wtedy, gdy obecna konstrukcja rzeczywiście ogranicza ergonomię, bezpieczeństwo albo przepływ materiałów. W przeciwnym razie firma ponosi koszty bez usunięcia źródła problemu.
W utrzymaniu standardu ważna jest też odpowiedzialność. Operator odpowiada za codzienny stan swojego miejsca pracy, natomiast kierownik musi zapewnić czas na kontrole, dostępność materiałów i szybkie usuwanie zgłoszonych problemów. Nie można wymagać od pracownika utrzymania porządku, jeśli brakuje właściwych pojemników, oznaczeń lub miejsca na odkładanie narzędzi.
FAQ – najczęstsze pytania o organizację stanowiska według 5S
Czy wdrożenie 5S wymaga zakupu nowych mebli i wyposażenia?
Nie. Pierwszy etap powinien obejmować selekcję i reorganizację posiadanych zasobów. Nowe stoły, regały czy wózki należy kupować dopiero wtedy, gdy obecne wyposażenie nie spełnia wymagań procesu.
Ile czasu zajmuje wdrożenie 5S na jednym stanowisku?
Pilotaż można zaplanować na 2–4 tygodnie. Sam czas fizycznego uporządkowania stanowiska zależy od liczby narzędzi, materiałów i zmian wymaganych w układzie pracy. Utrzymanie standardu jest natomiast zadaniem ciągłym.
Kto odpowiada za utrzymanie zasad 5S?
Operator odpowiada za codzienny porządek i zgłaszanie nieprawidłowości. Kierownik produkcji nadzoruje standard, organizuje audyty i zapewnia środki potrzebne do jego utrzymania. Odpowiedzialności nie należy przenosić wyłącznie na pracowników sprzątających.
Czy 5S zastępuje wymagania BHP i ocenę ryzyka zawodowego?
Nie. Jest metodą organizacji miejsca pracy, a nie zamiennikiem przepisów BHP, instrukcji obsługi maszyn, oceny ryzyka czy wymaganych zabezpieczeń technicznych.
Jak często należy przeprowadzać audyt 5S?
Codzienna kontrola operatora powinna zajmować około 2–3 minut, natomiast szczegółowy audyt kierowniczy można wykonywać raz w tygodniu. Częstotliwość należy zwiększyć, jeśli stanowisko często zmienia konfigurację lub powtarzają się problemy z organizacją pracy.
Najlepszym początkiem wdrożenia 5S jest sprawdzenie, ile czasu operator rzeczywiście traci na szukanie narzędzi i materiałów oraz które przedmioty niepotrzebnie zajmują przestrzeń roboczą. Od tego należy rozpocząć selekcję. Dopiero po usunięciu nadmiaru i ustaleniu rzeczywistego przebiegu operacji warto projektować rozmieszczenie wyposażenia, kupować nowe elementy i przygotowywać standardy. Taka kolejność ogranicza niepotrzebne wydatki i pozwala zbudować stanowisko, które będzie uporządkowane nie tylko w dniu audytu, ale również podczas normalnej produkcji.
Dodaj komentarz